Planage, repoussé, ciselure : les gestes de l'orfèvre
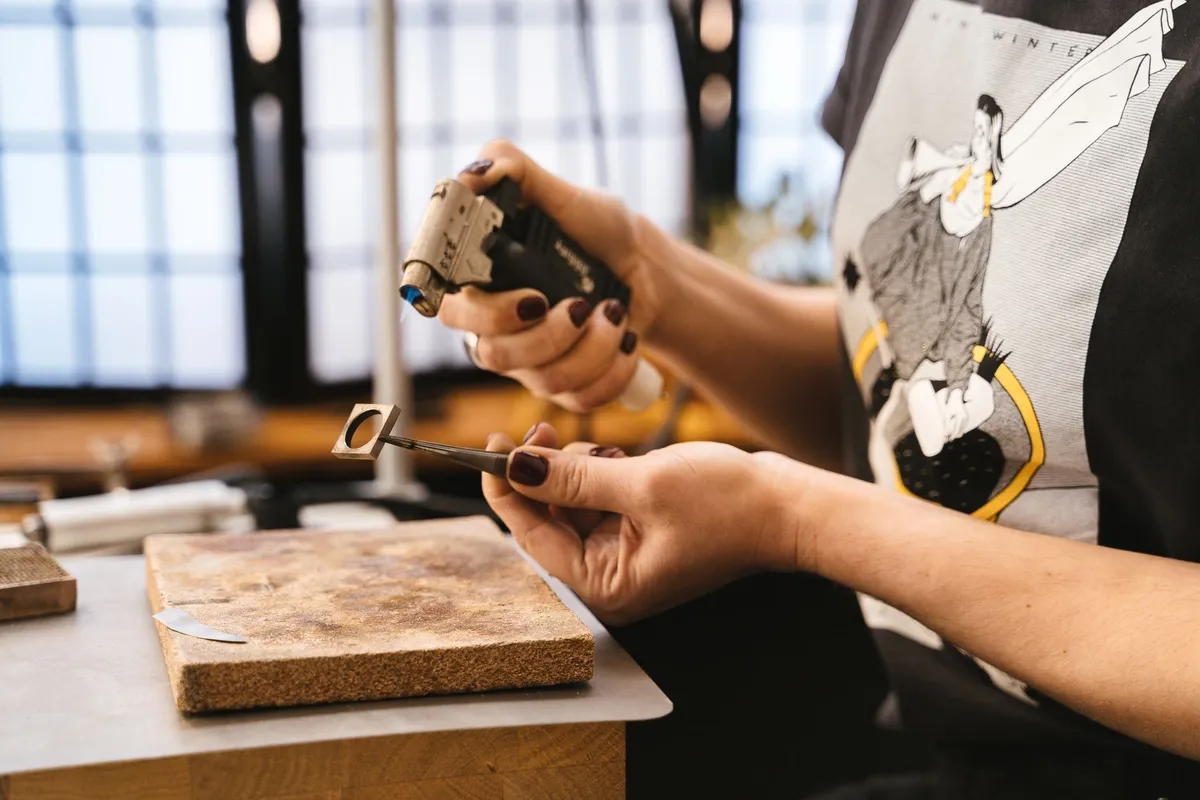
Une timbale, une verseuse, un plat : derrière ces formes familières, il y a une série de gestes précis, transmis d’atelier en atelier. Certains n’ont pas changé depuis des siècles, d’autres ont été transformés par l’industrie. Voici les principales techniques de l’orfèvre, de la plaque de métal à la pièce finie.
Le point de départ : une plaque ou un lingot
L’orfèvre travaille le plus souvent à partir de plaques d’argent laminées à l’épaisseur voulue, de fils ou de tubes. Pour certaines pièces, il part d’un lingot qu’il fond et coule lui-même. L’alliage est déjà au titre légal, puisque la pièce devra passer au contrôle de la garantie (voir lire les poinçons de l’argenterie).
Le planage : donner du volume au marteau
C’est le geste emblématique du métier. Pour faire une forme creuse à partir d’une plaque plate, l’orfèvre la frappe au marteau sur un tas, une enclume de forme adaptée. Coup après coup, en tournant la pièce, il resserre le métal et le fait monter.
Le métal durcit à mesure qu’on le frappe : il devient cassant. Il faut donc le recuire régulièrement, c’est-à-dire le chauffer au chalumeau pour lui rendre sa malléabilité, puis le décaper pour éliminer les oxydes. Une pièce planée passe ainsi par de nombreux cycles de martelage et de recuit.
À la fin, un planage de finition, avec un marteau poli, régularise la surface. Les fines facettes laissées par le marteau sont parfois conservées comme décor : c’est le martelé.
Le repoussage au tour
Pour les formes de révolution (coupes, timbales, corps de verseuses), l’atelier peut utiliser le repoussage au tour. Le disque de métal est fixé contre un mandrin en bois ou en métal qui tourne ; l’artisan le presse avec de longs outils en appui sur un support, jusqu’à ce qu’il épouse la forme du mandrin. La technique est plus rapide que le planage et convient aux petites séries.
L’emboutissage et l’estampage
Dans la production en série, une presse et des matrices remplacent le marteau. L’emboutissage donne une forme creuse à une plaque ; l’estampage imprime un décor en relief, par exemple sur le manche d’un couvert. C’est ainsi que sont fabriquées la plupart des ménagères, qu’elles soient en argent ou en métal argenté.
Repoussé et ciselure : le décor en relief
Pour décorer une pièce à la main, l’orfèvre ou le ciseleur combine deux techniques :
- le repoussé, travaillé par l’envers : on fait saillir le métal vers l’extérieur avec de petits outils et un marteau, la pièce étant posée sur un support souple (traditionnellement de la poix) ;
- la ciselure, travaillée par l’endroit : on précise les contours, on creuse les fonds, on modèle les détails avec des ciselets, sans enlever de métal.
La gravure, elle, enlève du métal avec un burin : elle sert pour les chiffres, les armoiries, les inscriptions des timbales de baptême.
La fonte
Les éléments en relief ou de forme complexe (pieds, anses, prises de couvercle, appliques) sont souvent obtenus par fonte. On coule le métal dans un moule de sable ou, pour les pièces fines, selon la technique de la cire perdue : un modèle en cire est enrobé d’un matériau réfractaire, la cire est éliminée par la chaleur, et le métal prend sa place.
La soudure et le montage
Une verseuse, ce sont plusieurs pièces : un corps, un bec, une anse, un couvercle, une charnière, un pied. Elles sont assemblées par soudure à l’argent (une brasure à base d’argent qui fond à une température inférieure à celle de la pièce). Une soudure réussie est invisible, solide et étanche. Les anses en bois ou en ivoire sont isolées du corps métallique par des bagues, pour ne pas chauffer.
La finition
| Étape | Rôle |
|---|---|
| Ébarbage, limage | retirer les excès de soudure et de métal |
| Ponçage | effacer les marques d’outil |
| Polissage | donner l’éclat, au tour à polir ou à la main |
| Brunissage | lustrer certaines zones avec un outil lisse en pierre dure ou en acier |
| Satinage | obtenir un aspect mat, par brossage ou sablage |
L’argenture, pour le métal argenté
Pour le métal argenté, une étape s’ajoute : l’argenture galvanique. La pièce en métal de base est plongée dans un bain contenant de l’argent et reliée à un courant électrique, qui dépose l’argent à sa surface. L’épaisseur de la couche dépend du temps et de l’intensité. C’est aussi ce procédé qu’utilisent les ateliers de réargenture (voir métal argenté ou argent massif).
Un métier de patience
Une pièce d’orfèvrerie faite main peut demander des dizaines, voire des centaines d’heures. C’est ce temps, plus que le métal, qui fait la valeur d’une pièce unique. Pour découvrir comment ces gestes sont mis au service de formes nouvelles, voir l’orfèvrerie contemporaine.
Cet article peut contenir des liens partenaires. Ils n'influencent jamais ce que nous écrivons.